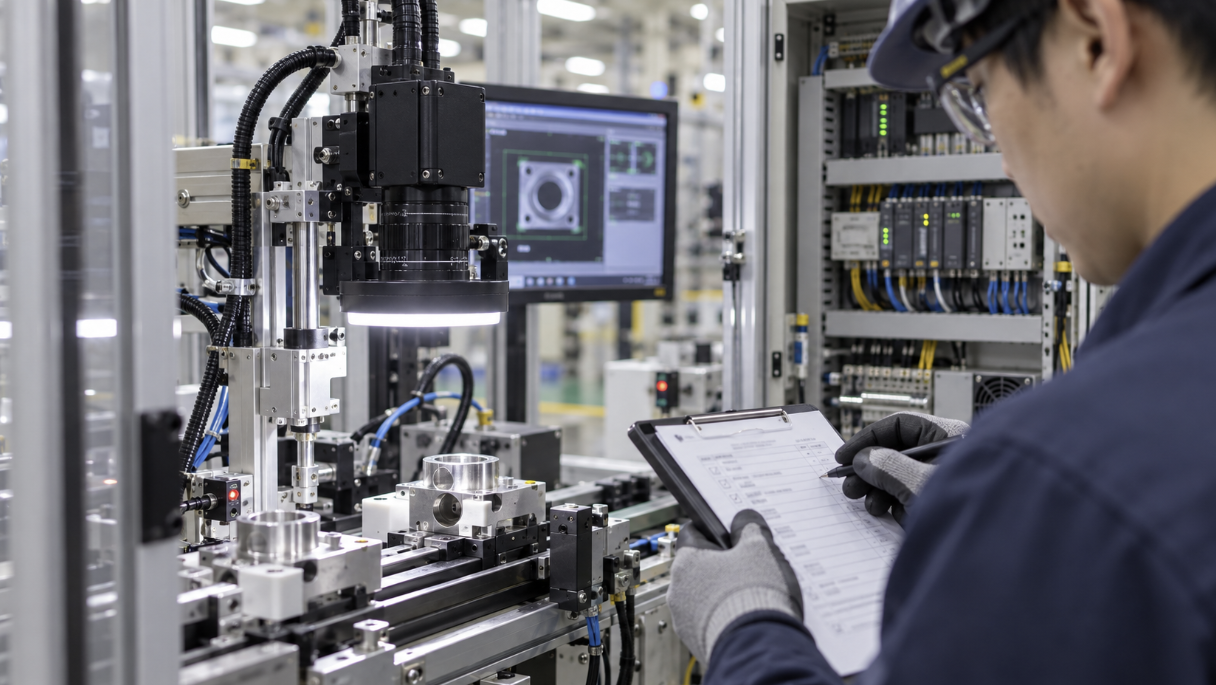
안녕하세요. URITTO입니다.
자동화 설비에 문제가 생기면 알람 화면부터 보고 PLC 프로그램을 열어보고 싶은 마음이 생깁니다. 하지만 설비 이상은 생각보다 단순한 곳에서 시작되는 경우도 많습니다.
제가 설비를 볼 때는 복잡한 프로그램부터 건드리기보다 현상 확인 → 최근 변화 → 기본 조건 → 기구부 → 센서와 신호 → 제어 프로그램 순서로 원인을 좁혀가는 편입니다.
오늘은 자동화 설비에 문제가 발생했을 때 제가 어떤 순서로 확인하는지 정리해보겠습니다.
1. 가장 먼저 ‘어떤 문제가 발생했는지’부터 확인합니다 🔍
한눈 요약: 알람 이름보다 실제로 설비에서 어떤 현상이 발생했는지 먼저 확인합니다.
설비가 멈췄다고 해서 바로 PLC 프로그램부터 보는 것은 효율적이지 않을 수 있습니다.
먼저 작업자나 설비 담당자에게 어떤 상황에서 문제가 발생했는지 확인합니다.
예를 들면 이런 내용입니다.
- 항상 같은 공정에서 멈추는가
- 특정 제품에서만 발생하는가
- 간헐적인가 계속 발생하는가
- 알람 발생 직전에 어떤 동작을 했는가
- 재가동하면 정상으로 돌아오는가
알람 메시지는 원인을 알려주는 경우도 있지만 결과만 표시하는 경우도 있습니다.
그래서 저는 알람 이름보다 실제 설비의 움직임과 발생 조건을 먼저 확인하는 것이 중요하다고 봅니다.
Q. 알람 코드부터 확인하면 안 되나요?
A. 확인해야 하지만 알람만 보고 원인을 단정하면 엉뚱한 부분을 점검할 수 있습니다.
2. 최근에 바뀐 것이 있는지 확인합니다 🛠️
한눈 요약: 어제까지 잘 돌던 설비라면 최근 변경된 조건이 중요한 단서가 될 수 있습니다.
설비가 갑자기 불안정해졌다면 저는 최근에 무엇이 바뀌었는지 확인합니다.
제품 모델이 변경됐는지, 지그를 교체했는지, 센서 위치를 조정했는지, 프로그램을 수정했는지 등을 보는 것입니다.
작은 변경도 원인이 될 수 있습니다.
예를 들어 제품 자체에는 문제가 없는데 지그 위치가 조금 변하면서 센서 검출 위치가 달라질 수도 있습니다.
비전검사에서는 조명 각도나 제품 높이가 조금만 바뀌어도 영상이 달라질 수 있습니다.
그래서 문제가 발생한 시점과 변경 작업 시점이 비슷하다면 그 부분부터 확인하는 것이 원인을 찾는 데 도움이 됩니다.
Q. 프로그램을 수정하지 않았는데도 설비 조건이 달라질 수 있나요?
A. 네. 제품, 지그, 센서 위치처럼 물리적인 변화도 설비 조건을 바꿀 수 있습니다.
3. 전원·에어·통신 같은 기본 조건부터 봅니다 ⚡
한눈 요약: 복잡한 고장처럼 보여도 전원, 에어압, 커넥터 같은 기본적인 원인일 수 있습니다.
설비를 점검할 때 의외로 놓치기 쉬운 부분입니다.
저는 복잡한 원인을 찾기 전에 기본 조건부터 확인하는 편입니다.
전원 상태, 차단기, 에어압, 케이블과 커넥터, 네트워크 통신 상태 등을 먼저 봅니다.
공압 실린더가 끝까지 움직이지 않는다면 PLC 출력 문제가 아니라 에어압이나 유량 조절 문제일 수도 있습니다.
센서 신호가 갑자기 끊긴다면 프로그램보다 커넥터 접촉 상태나 케이블 단선을 먼저 의심해볼 수도 있습니다.
단순한 부분부터 제외해 나가면 점검 범위를 빠르게 줄일 수 있습니다.
Q. 기본적인 부분은 이미 다른 사람이 확인했는데 또 봐야 하나요?
A. 가능하면 직접 확인하는 편이 좋습니다. 간단한 원인을 놓치면 점검 시간이 더 길어질 수 있습니다.
4. 기구부와 지그 상태를 직접 확인합니다 ⚙️
한눈 요약: 자동화 설비 문제는 전기나 프로그램뿐 아니라 제품 위치와 기구 정렬에서도 발생합니다.
제가 특히 중요하게 보는 부분이 기구부와 지그입니다.
제품이 정확하게 안착되지 않거나 스토퍼 위치가 조금 틀어지면 센서와 비전검사 결과까지 달라질 수 있습니다.
볼트 풀림, 가이드 간섭, 실린더 스트로크, 제품 안착 상태, 지그 마모 등을 눈으로 확인합니다.
이 단계에서 흔한 오판이 있습니다.
검사 결과가 계속 NG가 나오면 검사 프로그램이 문제라고 생각하기 쉽지만 실제로는 제품이 지그에 정확하게 안착되지 않은 경우도 있습니다.
그래서 소프트웨어 값을 조정하기 전에 제품이 항상 같은 위치에 들어오는지부터 확인하는 것이 좋습니다.
Q. 검사 NG가 계속 나오면 비전 프로그램 문제 아닌가요?
A. 아닐 수 있습니다. 제품 위치나 지그 상태가 변해도 같은 현상이 발생할 수 있습니다.
5. 센서와 실제 입력·출력 신호를 비교합니다 📡
한눈 요약: 센서가 물체를 보고 있는 것과 PLC가 신호를 받고 있는 것은 따로 확인해야 합니다.
센서 LED가 켜진다고 해서 PLC 입력까지 정상이라고 단정할 수는 없습니다.
그래서 저는 현장에서 센서 상태와 PLC I/O 상태를 같이 확인하는 것이 좋다고 봅니다.
센서가 실제 제품을 검출하는지, PLC 입력이 정상적으로 들어오는지, 출력 신호가 나갔을 때 액추에이터가 동작하는지를 순서대로 봅니다.
이렇게 확인하면 문제가 센서 앞단인지, 배선인지, PLC 로직인지 범위를 좁힐 수 있습니다.
특히 인터록이 많은 자동화 설비에서는 하나의 입력 신호가 들어오지 않아 다음 동작 전체가 멈추는 경우도 있습니다.
Q. 센서 LED가 정상인데도 설비가 멈출 수 있나요?
A. 네. PLC 입력이나 배선, 인터록 조건까지 함께 확인해야 합니다.
6. 마지막에 PLC 프로그램과 설정값을 봅니다 💻
한눈 요약: 하드웨어와 현장 조건을 확인한 뒤 프로그램을 보면 원인을 훨씬 빠르게 좁힐 수 있습니다.
앞 단계에서 특별한 이상이 발견되지 않으면 PLC 프로그램과 장비 설정값을 확인합니다.
어떤 인터록 조건이 동작을 막고 있는지, 타이머 조건이 맞는지, 센서 입력과 출력 명령이 정상적으로 이어지는지를 확인합니다.
하지만 저는 프로그램을 바로 수정하는 것은 조심해야 한다고 봅니다.
문제의 원인을 정확하게 확인하지 않은 상태에서 타이머 값을 늘리거나 인터록 조건을 우회하면 당장은 설비가 움직여도 다른 문제가 생길 수 있기 때문입니다.
특히 기존에 정상적으로 운전하던 설비라면 프로그램이 갑자기 스스로 바뀌었을 가능성보다 주변 조건이 변했을 가능성도 함께 생각해야 합니다.
Q. 인터록을 잠깐 해제해서 확인하면 빠르지 않나요?
A. 안전과 설비 손상 위험이 있으므로 원인을 확인하지 않은 상태에서 임의로 우회하는 것은 피하는 것이 좋습니다.
7. 원인을 찾으면 조건을 하나씩 바꿔서 확인합니다 ✅
한눈 요약: 여러 조건을 동시에 변경하면 무엇이 실제 원인이었는지 알기 어려워집니다.
설비 문제를 찾을 때 제가 중요하게 생각하는 원칙 중 하나는 한 번에 하나씩 바꾸는 것입니다.
예를 들어 비전검사가 불안정하다고 해서 조명, 노출, 판정값을 한꺼번에 바꾸면 어느 조건 때문에 결과가 좋아졌는지 알기 어렵습니다.
자동화 설비도 마찬가지입니다.
센서 위치를 바꾸고 타이머를 조정하고 지그까지 동시에 수정하면 재발했을 때 다시 원인을 찾기 어려워집니다.
그래서 하나를 변경하고 정상 동작을 확인한 뒤 다음 조건으로 넘어가는 것이 좋습니다.
마지막에는 한두 번 정상 동작했다고 끝내지 않고 반복 운전을 통해 동일한 문제가 다시 발생하지 않는지 확인합니다.
Q. 설비가 한 번 정상 작동하면 점검이 끝난 건가요?
A. 아닙니다. 반복 운전에서도 안정적인지 확인해야 실제 원인이 해결됐다고 볼 수 있습니다.
핵심 정리 ✅
자동화 설비를 점검할 때 저는 복잡한 부분부터 시작하기보다 현상 → 최근 변경사항 → 기본 조건 → 기구와 지그 → 센서와 I/O → PLC 프로그램 순서로 원인을 좁혀가는 것이 효율적이라고 봅니다.
특히 프로그램이나 설정값을 너무 빨리 변경하면 실제 원인을 가려버릴 수 있습니다.
설비에서 발생하는 문제는 전기, 기계, 센서, 프로그램이 서로 연결되어 있기 때문에 한쪽만 보고 판단하기보다 신호와 실제 움직임을 함께 비교하는 것이 중요합니다.
그리고 무엇보다 실제 설비를 점검할 때는 제조사 매뉴얼과 현장의 안전 절차를 우선하고, 위험한 구동부나 전기부는 반드시 안전이 확보된 상태에서 확인해야 합니다.
당신에게 항상 좋은 일만 생길거예요 🍀